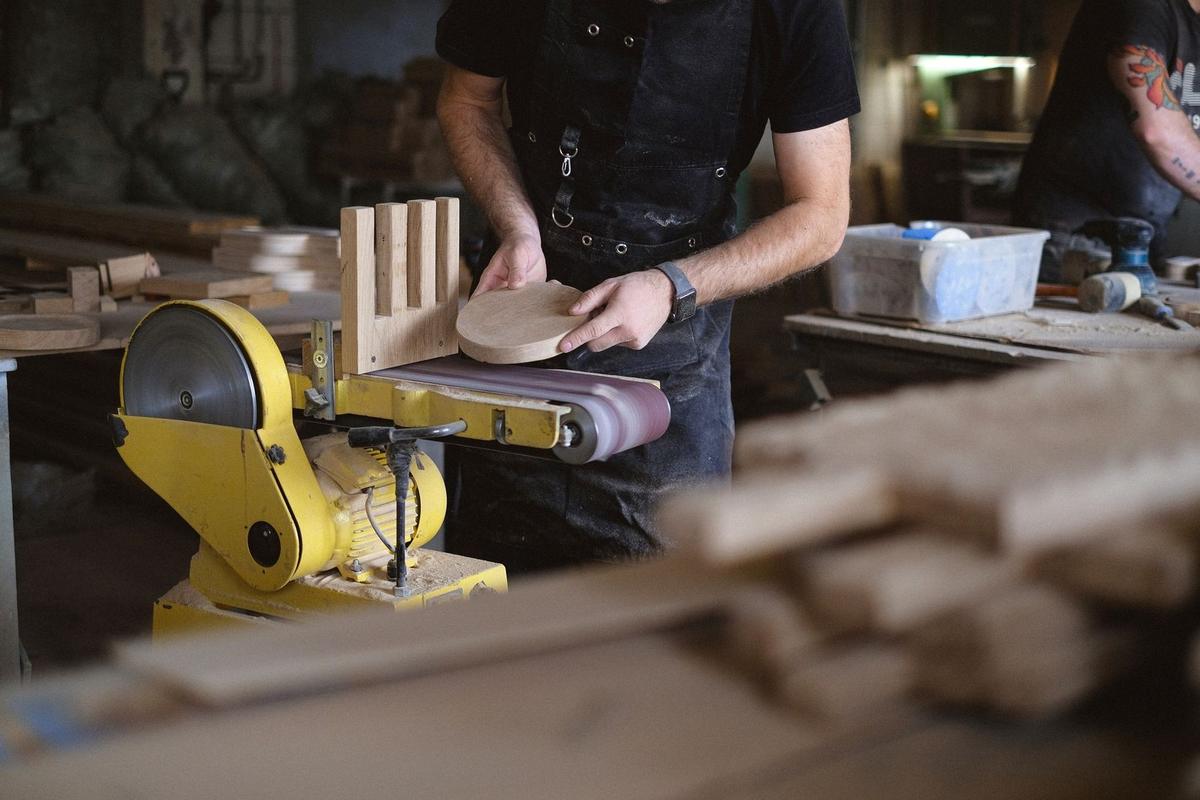
Une scie circulaire qui hurle dans un atelier partagé, et voilà tout le monde qui décroche. Le réflexe le plus courant consiste à déplacer les postes voisins, à réorganiser les établis, à jouer les déménageurs. Mauvaise piste : on perd de la place, on casse des habitudes, et le bruit reste là. Le traiter à la source, par encoffrement, capotage acoustique ou cloisonnement de zones, donne des résultats durables, mesurables, et qui ne dépendent plus de la discipline de chacun.
Le bruit d’une machine ne se propage pas comme on l’imagine
Première chose à comprendre : le niveau sonore chute vite quand on s’éloigne, mais pas assez vite pour régler le problème à lui seul. Prenez une scie circulaire mesurée à 90 dB à 1 m. À 2 m, on tombe à 84 dB.
À 3 m, 80 dB. La perte est de 6 dB par doublement de distance. Déplacer un collègue de trois mètres ne le protège donc pas vraiment, et cela coûte de l’espace précieux dans un atelier déjà serré.
Autre erreur fréquente : croire qu’une machine fait le même vacarme selon ce qu’elle fabrique. Une scie circulaire à vide tourne sans matière à trancher, et produit un bruit plus faible qu’en charge. Au moment où la lame mord la planche, les décibels grimpent d’un coup. Une défonceuse peut ainsi atteindre des niveaux élevés, comme l’a mesuré un internaute sur la sienne. Ce constat n’est pas anodin : au-delà d’un certain seuil, l’exposition prolongée abîme l’audition.
Ce qui complique tout, c’est que ces niveaux varient d’une seconde à l’autre. La machine démarre, ronronne, attaque la matière, ralentit. Un poste voisin subit des pics plutôt qu’un fond continu, et c’est justement ce qui fatigue : on ne s’habitue pas à une discontinuité, on la guette. Le problème n’est pas seulement le volume, c’est l’imprévisibilité. Traiter le bruit à la source agit donc sur les deux tableaux à la fois.
Encoffrer ou capoter : l’action directe sur la machine
Encoffrer une machine revient à l’enfermer dans une cabine dont les parois absorbent et bloquent le son. Le principe est simple, la mise en œuvre l’est moins, parce qu’il faut laisser passer l’air, les câbles et les pièces, sans laisser fuir le bruit par ces mêmes ouvertures.
DECIBEL FRANCE travaille sur ce type de solutions pour des groupes électrogènes, des compresseurs frigorifiques, des ventilateurs, des moteurs, des pompes, des presses et des convoyeurs. La technique n’est pas réservée à quelques machines : elle s’applique à l’équipement industriel ordinaire.
Le capotage, une réponse au plus près de la source
Le capotage, lui, vise plus étroitement la source. Au lieu d’isoler la machine entière, on l’habille d’un carénage acoustique posé au plus près de la zone qui crie. Sur un site chimique, un capotage sur mesure a été réalisé pour un granulateur.
L’intérêt du sur-mesure saute aux yeux quand on connaît la géométrie d’une machine : les aérations, les trappes, les arrivées de matière imposent des découpes précises. Un capotage générique mal ajusté laisse passer le bruit par les interstices, et l’effet escompté disparaît. Sur ce point, voir aussi notre article sur apprendre davantage sur l’isolation sans conditions de revenus.
Reste la question du refroidissement, qui inquiète toujours les responsables d’atelier. Enfermer un moteur qui chauffe, c’est prendre le risque de le faire surchauffer. Les cabines industrielles sérieuses intègrent donc des circuits de ventilation traités acoustiquement, avec des pièges à son sur les entrées et sorties d’air.
Sur une extrudeuse, dans la Drôme, une cabine acoustique industrielle Vertiphone a été installée selon ce principe. La machine reste refroidie, l’opérateur garde l’œil dessus par une paroi vitrée, et le niveau sonore aux abords baisse nettement.
Quand le cloisonnement de zones devient la meilleure réponse
Toutes les machines ne se laissent pas encoffrer. Certaines demandent un accès permanent, des chargements latéraux, des manipulations constantes. Dans ce cas, on ne protège plus l’objet, on protège l’espace : on monte une cloison acoustique entre les zones bruyantes et les zones calmes.
ECIB a conçu et installé ce type de séparation dans un atelier de production, avec deux portes doubles intégrées pour maintenir la circulation entre les deux espaces. Sans ces portes, la cloison aurait transformé l’atelier en couloirs sans issue.
L’idée des portes doubles mérite qu’on s’y arrête. Une porte simple, même lourde, reste un point faible : on l’ouvre, on la laisse battre, on la coince avec une cale. Deux portes successives créent un sas, et ce sas casse la propagation du son entre les deux volumes. La personne qui passe ferme la première avant d’ouvrir la seconde, sans effort particulier, parce que la configuration l’y invite naturellement.
Le cloisonnement a un autre avantage : il ne touche pas à la machine. Pas de démontage, pas de modification du process, pas de risque de voir le fabricant refuser une intervention sous garantie. On construit à côté, on isole, on laisse la production tourner pendant les travaux quand c’est possible. Pour un atelier partagé entre plusieurs activités, cette approche évite aussi les négociations interminables entre utilisateurs : la séparation matérielle tranche le débat mieux qu’une réunion.
Les critères qui font échouer une installation acoustique
Beaucoup de projets déçoivent, non pas parce que la solution était mauvaise, mais parce qu’un détail a été négligé au montage ou à l’entretien. Voici ceux qui reviennent le plus souvent dans les retours d’expérience, et qu’il vaut mieux anticiper avant de commander le moindre panneau.
- Une fuite d’air non traitée annule une bonne partie du travail d’isolation, car le son emprunte exactement le même chemin que l’air.
- Le pont acoustique, ce contact rigide entre la cabine et le sol ou un mur voisin, transmet les vibrations sans que personne ne s’en aperçoive avant la mise en route.
- La maintenance négligée : une porte qui ferme mal au bout d’un an, des joints écrasés, et l’efficacité baisse sans prévenir.
- Le choix d’un matériau absorbant inadapté à l’humidité ou aux huiles de coupe, qui perd ses propriétés en quelques mois.
- L’absence de mesure avant et après, qui empêche de savoir si l’argent dépensé a servi à quelque chose.
Le dernier point est celui qu’on oublie le plus. Une campagne de mesures au sonomètre, avant travaux puis après, coûte peu et évite les discussions sans fin sur le ressenti. Si le résultat n’est pas au rendez-vous, on sait où chercher. Pour aller plus loin sur les matériaux et les configurations possibles, un spécialiste comme Calomatech pour votre isolation phonique machine détaille les solutions disponibles selon le type d’équipement.
Ce qu’il faut retenir avant de sortir la perceuse
Traiter le bruit à la source coûte de l’argent, demande une étude, parfois une semaine d’arrêt. Déplacer les postes voisins ne coûte presque rien sur le papier, sauf qu’on perd de la surface, on dégrade les conditions de travail de tout le monde et le bruit finit par revenir au centre des plaintes. La chute de 6 dB par doublement de distance ne sauve personne dans un atelier de taille normale, et la machine reste aussi bruyante qu’avant.
L’encoffrement, le capotage et la cloison acoustique ont fait leurs preuves sur des extrudeuses, des granulateurs et des ateliers de production complets. Ces solutions ne demandent pas de réinventer la machine, seulement de penser l’espace autour d’elle. Reste une question qui n’a pas de réponse technique : dans votre atelier, qui décide qu’une machine mérite d’être isolée plutôt que déplacée ?